



Ugello per stampante 3D Parti sinterizzate PM
Il carburo cementato è un materiale metallico costituito da uno o più carburi di metalli refrattari e metalli leganti mediante metallurgia delle polveri. Lo stampaggio di sinterizzazione del carburo cementato sta premendo la polvere in una billetta, quindi riscaldandola a una certa temperatura (temperatura di sinterizzazione) in un forno di sinterizzazione, conservandolo per un certo periodo di tempo (tempo di mantenimento), e quindi raffreddandolo per ottenere un materiale in carburo cementato con le proprietà richieste.
introduzione al prodotto
|
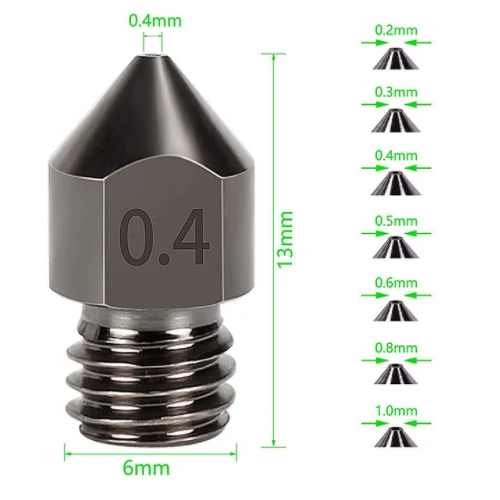
Ugello per stampante 3D PM parti sinterizzate |
||||||||
|
Articolo |
Materiale |
Processo produttivo |
Temperatura di sinterizzazione |
Muffa |
Costume |
|||
|
Metallurgia delle polveri dell'ugello della stampante 3D |
Carburo |
Pressatura metallurgia delle polveri |
1380 gradi |
Da personalizzare |
SÌ |
|||
|
Composizione chimica |
C:0.42-0.50; Cr: minore o uguale a 0.25; Mn: 0.50-0.80; Ni: minore o uguale a 0.25; P: minore o uguale a 0.035; S: minore o uguale a 0.035; Sì: 0.17-0.37 |
|||||||
|
Materiali disponibili |
Acciaio inossidabile a basso tenore di carbonio, lega di titanio (Ti, TC4), lega di rame, lega di tungsteno, lega dura, lega per alte temperature (718, 713) |
|||||||
|
Levigatezza |
Precisione dimensionale |
Densità del prodotto |
Trattamento dell'aspetto |
Peso adeguato |
||||
|
Rugosità 1-5μm |
(±{{0}}.1% -±0.5% ) |
7.3-7.6g/CM³ |
Secondo le esigenze del cliente |
0.03g-400g) |
||||
Principio di sinterizzazione delle parti
Il carburo cementato è un materiale metallico costituito da uno o più carburi di metalli refrattari e metalli leganti mediante metallurgia delle polveri.
Lo stampaggio per sinterizzazione del carburo cementato consiste nel pressare la polvere in una billetta, quindi riscaldarla a una certa temperatura (temperatura di sinterizzazione) in un forno di sinterizzazione, conservarla per un certo periodo di tempo (tempo di mantenimento), quindi raffreddarla per ottenere un materiale cementato materiale in metallo duro con le proprietà richieste.
Durante la produzione di carburo cementato, la dimensione delle particelle della polvere di materia prima selezionata è compresa tra 1 e 2 micron e la purezza è molto elevata. Le materie prime vengono mescolate secondo il rapporto di composizione specificato, vengono aggiunti alcol o altri mezzi e macinate a umido in un mulino a sfere a umido per renderle completamente miscelate e frantumate, dopo l'essiccazione e la setacciatura, l'aggiunta di cera o colla e altri agenti di stampaggio e quindi l'essiccazione e filtraggio Setacciare il mix. Quindi, la miscela viene granulata e pressata e, quando riscaldata fino al punto di fusione del metallo legante (1300-1500 gradi), la fase indurita e il metallo legante formano una lega eutettica. Dopo il raffreddamento, la fase indurita viene distribuita nella griglia composta da metalli leganti, e sono strettamente collegati tra loro per formare un insieme solido. La durezza del carburo cementato dipende dal contenuto della fase di indurimento e dalla granulometria, ovvero, maggiore è il contenuto della fase di indurimento e più fine è la granulometria, maggiore è la durezza. La tenacità del carburo cementato è determinata dal metallo legante, maggiore è il contenuto di metallo legante, maggiore è la resistenza alla flessione.
Quattro fasi fondamentali del processo di sinterizzazione del carburo cementato
1) Nella fase di rimozione dell'agente di stampaggio e pre-sinterizzazione, il corpo sinterizzato subisce in questa fase le seguenti modifiche:
Rimozione dell'agente di stampaggio, poiché la temperatura aumenta nella fase iniziale della sinterizzazione, l'agente di stampaggio si decompone o vaporizza gradualmente e il corpo sinterizzato viene escluso. Il tipo, la quantità e il processo di sinterizzazione variano. Gli ossidi sulla superficie della polvere vengono ridotti. Alla temperatura di sinterizzazione, l'idrogeno può ridurre gli ossidi di cobalto e tungsteno. Se l'agente formante viene rimosso e sinterizzato sotto vuoto, la reazione carbonio-ossigeno non è forte. Lo stress da contatto tra le particelle di polvere viene gradualmente eliminato, la polvere metallica legata inizia a recuperare e ricristallizzare, inizia a verificarsi la diffusione superficiale e la resistenza compatta aumenta.
2) Fase di sinterizzazione in fase solida (800 gradi --temperatura eutettica)
Alla temperatura prima della comparsa della fase liquida, oltre a continuare il processo avvenuto nella fase precedente, la reazione e la diffusione della fase solida si intensificano, il flusso plastico aumenta e il corpo sinterizzato si restringe notevolmente.
3) Fase di sinterizzazione in fase liquida (temperatura eutettica - temperatura di sinterizzazione)
Quando la fase liquida appare nel corpo sinterizzato, il ritiro è completato rapidamente, seguito dalla trasformazione della cristallizzazione per formare la struttura di base e la struttura della lega.
4) Fase di raffreddamento (temperatura di sinterizzazione - temperatura ambiente)
In questa fase, la struttura e la composizione di fase delle parti sinterizzate PM dell'ugello della stampante 3D cambiano con le condizioni di raffreddamento. Questa caratteristica può essere utilizzata per trattare termicamente il carburo cementato per migliorarne le proprietà fisiche e meccaniche.
Processo di stampaggio ad iniezione di metalli

Sistemi di rilevamento


Invia la tua richiesta
