


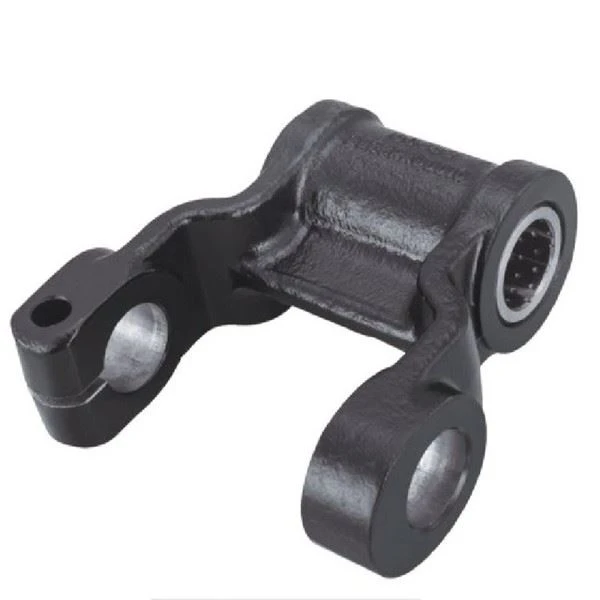

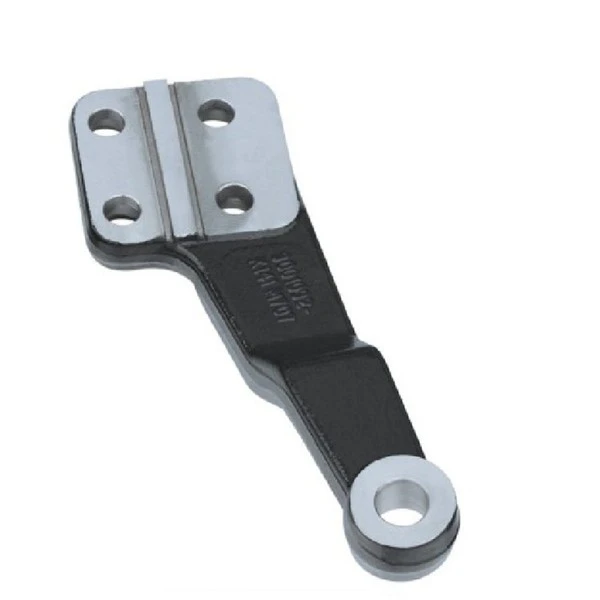
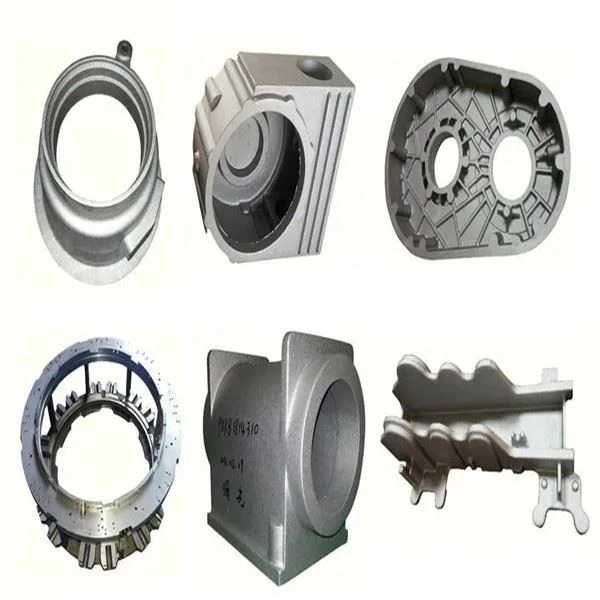
Colata di investimento del vetro dell'acqua del treno
Il sistema di fissaggio ferroviario ad alta velocità è un componente che fissa la rotaia ad alta velocità sulla massicciata e consente alla rotaia di eseguire i movimenti necessari nelle direzioni verticale, orizzontale e verticale durante la costruzione di linee ferroviarie ad alta velocità.
Elemento | Colata a cera persa del vetro ad acqua del treno |
Processo produttivo | Processo di colata a cera persa di vetro ad acqua |
Materiale della muffa | cera a bassa temperatura |
Cassaforma | Bicchiere d'acqua, sabbia di quarzo |
Caratteristiche del processo | Leghe fuse con forme complesse, difficili da forgiare, saldare e tagliare, riducono i sovrametalli di lavorazione e riducono i costi. |
Intervallo di tolleranza di colata | CT7 - CT9 |
Gamma di peso del prodotto | 0.05kg-200kg |
Finitura superficiale | RA12.5 |
Tipo di materiale di colata | Acciaio al carbonio, acciaio legato, ghisa grigia, ghisa sferoidale, ecc. |
Materiali comuni | ASTM, SAE, AISI, DIN, BS, JIS, NF, EN, AAS, ISO |
Dopo più di dieci anni di precipitazioni, Qinhuangdao Zhongwei Precision Machinery Co., Ltd. ha una ricca esperienza di produzione nella colata di precisione a cera persa di vetro d'acqua, colata di precisione con schiuma persa, colata di precisione con sol di silice e colata in conchiglia.
Descrizione del prodotto
Situazione di base della microfusione del vetro ad acqua del treno
1. Standard di attuazione: l'azienda implementa rigorosamente la certificazione ISO9001 e TS 16949.
2. Norme sui materiali del prodotto: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Processi principali: colata in sabbia, colata di investimento in sol di silice, colata di investimento in vetro d'acqua, colata in conchiglia, sbavatura, sabbiatura, lavorazione a macchina, trattamento termico, test di tenuta, trattamento superficiale, ecc.
4. Materiali disponibili:
L'acciaio ad alto contenuto di manganese, l'acciaio ad alto contenuto di cromo, l'acciaio ad alto contenuto di nichel, l'acciaio al carbonio, l'acciaio legato, l'acciaio inossidabile, il ferro grigio, la ghisa, l'acciaio fuso, l'alluminio fuso, il rame fuso, ecc. possono essere personalizzati in base alle esigenze del cliente.
Sistema di rettifica per colata di investimento in vetro d'acqua del treno
Sistema di produzione di rettifica per colata di fissaggio ferroviario ad alta velocità
Il sistema di fissaggio ferroviario ad alta velocità è un componente che fissa la rotaia ad alta velocità sulla massicciata e consente alla rotaia di eseguire i movimenti necessari nelle direzioni verticale, orizzontale e verticale durante la costruzione di linee ferroviarie ad alta velocità. A causa del grande carico per asse e della velocità di funzionamento elevata dei veicoli ferroviari ad alta velocità e degli elevati requisiti di scorrevolezza e sicurezza del binario, tutti questi richiedono requisiti molto elevati per il sistema di fissaggio per il fissaggio della rotaia. I pezzi fusi nel sistema di fissaggio, inclusa la piastra di supporto in ferro e la sede in ferro incorporata, come parti importanti del fissaggio, presentano requisiti elevati in tutti gli aspetti del processo di produzione.
Nel processo di produzione delle fusioni, la pulizia e la rettifica delle linee di troncatura e delle bave prodotte dal bloccaggio dello stampo è una parte importante della produzione. Se la macinazione non è buona, influirà direttamente sulla qualità di produzione del prodotto. Troppa macinazione influirà sulle dimensioni del prodotto finito. Con una minore molatura, le bave rimanenti danneggeranno altri componenti, che possono causare la frattura da fatica e il guasto dei componenti durante il funzionamento, il che mette direttamente in pericolo la sicurezza di guida. Nel processo produttivo tradizionale, a causa della forma complessa del getto e della scarsa consistenza delle bave, il processo di pulitura del getto può essere lucidato solo manualmente, il che provoca evidenti carenze, quali:
1. La qualità della macinazione è instabile e l'effetto di macinazione è scarso. Dipende maggiormente dal livello tecnico e dalla responsabilità dei lavoratori ed è probabile che si verifichino vari problemi di qualità della macinazione.
2. L'ambiente operativo è scadente, il rischio di operazioni del personale è elevato ed è facile causare incidenti di sicurezza.
3. L'efficienza di macinazione non è elevata, soprattutto per alcune bave difficili da macinare, l'efficienza di macinazione manuale è molto bassa.
A causa dei problemi della rettifica manuale, ci sono sempre meno lavoratori disposti a impegnarsi nel processo di rettifica e il costo della manodopera è notevolmente aumentato, con conseguente aumento del costo dei prodotti di colata e un calo della competitività sul mercato. Devono essere adottati metodi appropriati per migliorare. Negli ultimi anni, con la continua maturità della tecnologia dei robot industriali, la "sostituzione della macchina" è diventata una tendenza di sviluppo per lavorare in ambienti difficili e migliorare l'efficienza produttiva.
Schema tecnico della microfusione di vetro ad acqua del treno
Il "Sistema di produzione di rettifica per colata e colata di elementi di fissaggio per rotaie ferroviarie ad alta velocità" comprende: una tavola a rulli di alimentazione, che viene utilizzata per trasportare i pezzi da lavorare; una rulliera di tranciatura, che viene utilizzata per il trasporto dei pezzi lavorati; la tavola portautensili di posizionamento, che è rispettivamente disposta sui suddetti rulli di alimentazione Road e la suddetta rulliera di scarico; il robot di rettifica, che è dotato di una pinza, preleva il pezzo dalla tavola di posizionamento degli utensili della summenzionata rulliera di alimentazione e, dopo la rettifica, inserisce il pezzo nella tavola di posizionamento degli utensili della suddetta rulliera di scarico; macinazione; L'elettromandrino è disposto nella zona in cui il suddetto robot di rettifica fa ruotare il pezzo, e comprende un elettromandrino, una testa diamantata, un gambo portautensile e un cilindro a doppia stazione. Il fondo del suddetto elettromandrino è collegato al suddetto cilindro a doppia stazione, e la sua estremità è dotata della suddetta testa diamantata e del suddetto gambo; Rettificatrice, è disposta nella gamma in cui il suddetto robot di rettifica ruota il pezzo da spostare, comprende albero rotante, disco diamantato, mola diamantata, cilindro flottante, motore e suddetto albero rotante è disposto orizzontalmente ed è azionato da suddetto motore, un'estremità è dotata della suddetta lama diamantata, l'altra estremità è dotata della suddetta mola diamantata e il fondo del suddetto albero rotante è collegato con il suddetto galleggiante cilindro. Inoltre, la suddetta rulliera di alimentazione e la suddetta rulliera di scarico sono tutte dotate di un robot di riconoscimento visivo, e il suddetto robot di riconoscimento visivo può scattare una foto del pezzo per identificare la categoria e il punto di presa del prodotto e posizionare il pezzo sul tavolo degli utensili di posizionamento. Posizionamento preciso.
Inoltre, la suddetta piattaforma per utensili di posizionamento comprende un banco da lavoro, una staffa, un blocco di posizionamento, una piastra di guida e un interruttore di spegnimento per le riprese, il suddetto banco da lavoro è supportato dalla suddetta staffa e quanto sopra -il suddetto blocco di posizionamento è fissato sulla sua superficie, e il suddetto blocco di posizionamento è fissato in modo fisso con la suddetta piastra di guida per Per posizionare il pezzo, il blocco di posizionamento è dotato dell'interruttore di spegnimento e scatto per rilevare se c'è un pezzo. Inoltre, la suddetta tavola portautensili di posizionamento è dotata di tre interruttori a grilletto. Inoltre, il fondo del suddetto elettromandrino di rettifica è provvisto di un carrello di ricezione del materiale, il quale è disposto direttamente al di sotto della suddetta testa diamantata. Inoltre, la mola diamantata e la lastra diamantata della suddetta rettificatrice sono munite di coperchi di protezione, la suddetta rettificatrice è provvista di un basamento, e il suddetto cilindro flottante, il suddetto albero rotante e il suddetto motore sono tutti disposti sulla suddetta base. Inoltre, la pinza del robot di macinazione è provvista di due dita di presa, le superfici terminali più esterne delle due dita di presa sono superfici di posizionamento e le due dita di presa sono aperte e chiuse da un cilindro pneumatico assemblato. Inoltre, la pinza del suddetto robot di macinazione è provvista di tre dita di presa, azionate rispettivamente da cilindri di presa.
Effetto di miglioramento della colata a cera persa del vetro ad acqua del treno
1. Vengono realizzate l'identificazione automatica e la macinazione automatica dei prodotti, che migliora notevolmente la qualità della macinazione dei prodotti e migliora il livello di qualità dei prodotti.
2. Grazie all'uso del carico e scarico automatico nell'officina chiusa, è possibile realizzare una rimozione della polvere chiusa, che migliora notevolmente l'ambiente di macinazione e la sicurezza del personale.
3. L'efficienza produttiva è elevata, il costo del prodotto è ridotto e la competitività sul mercato del prodotto è migliorata.
4. Il sistema ha un funzionamento semplice e una buona versatilità e può realizzare il cambio rapido di vari prodotti.

La resistenza alla compressione dei prodotti a contrappeso prodotti raggiunge i 42 mpa e il peso specifico può raggiungere i 4000 kg per metro cubo. Può sostituire il tradizionale contrappeso in ghisa e il contrappeso ha un basso costo di produzione, consente di risparmiare risorse ed è un prodotto a basso costo, di alta qualità ed ecologico. L'azienda è in grado di realizzare in tempi brevi vari tipi di prodotti secondo le specifiche del cliente.
Il ferro contrappeso del carrello elevatore è un oggetto pesante utilizzato per aumentare il proprio peso per mantenere l'equilibrio. Viene fuso in un liquido che soddisfa i requisiti e versato nello stampo. Dopo il raffreddamento, la solidificazione e la pulitura, si ottiene con una forma, dimensioni e prestazioni predeterminate del processo di colata.
Processo post casting
1. Trattamento termico: ricottura, carbonizzazione, rinvenimento, tempra, normalizzazione, rinvenimento superficiale
2. Attrezzature per la lavorazione: CNC, WEDM, tornio, fresatrice, perforatrice, smerigliatrice, ecc.;
3. Trattamento superficiale: polverizzazione a spruzzo, cromatura, verniciatura, sabbiatura, nichelatura, zincatura, annerimento, lucidatura, brunitura, ecc.
Stampi e dispositivi di ispezione
1. Durata dello stampo: solitamente semipermanente. (tranne schiuma persa)
2. Tempi di consegna dello stampo: 10-25 giorni (in base alla struttura del prodotto e alle dimensioni del prodotto).
3. Manutenzione di utensili e stampi: Zhongwei è responsabile delle parti di precisione.
Controllo di qualità
1. Controllo di qualità: il tasso di difettosità è inferiore a 0,1 percento .
2. I campioni e la corsa di prova saranno ispezionati al 100% durante la produzione e prima della spedizione, l'ispezione del campione per la produzione in serie secondo gli standard ISDO o i requisiti del cliente
3. Apparecchiature di prova: rilevamento dei difetti, analizzatore di spettro, analizzatore di immagini dorate, macchina di misura a tre coordinate, apparecchiature per prove di durezza, macchina per prove di trazione;
4. Fornire un servizio post-vendita.
5. La qualità può essere fatta risalire.


Invia la tua richiesta
