


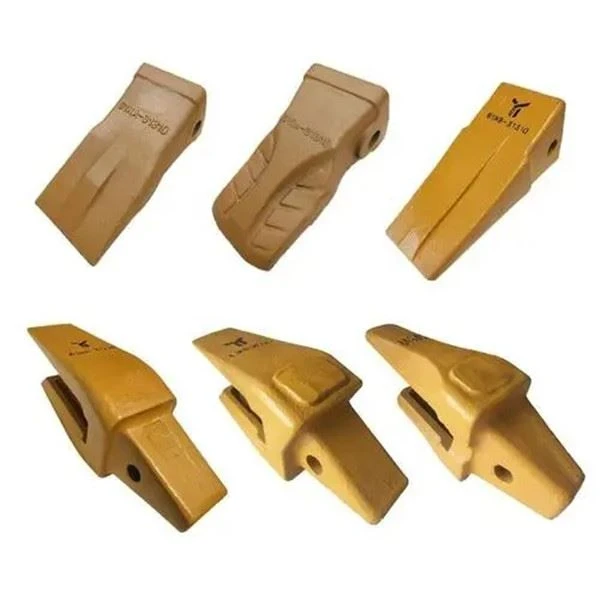


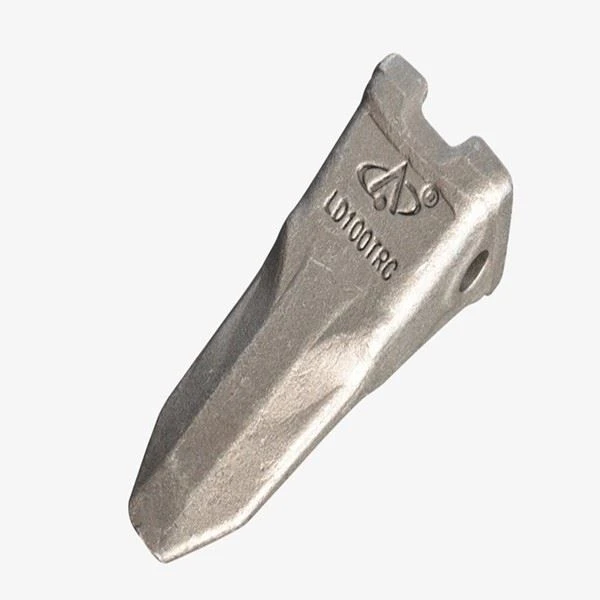
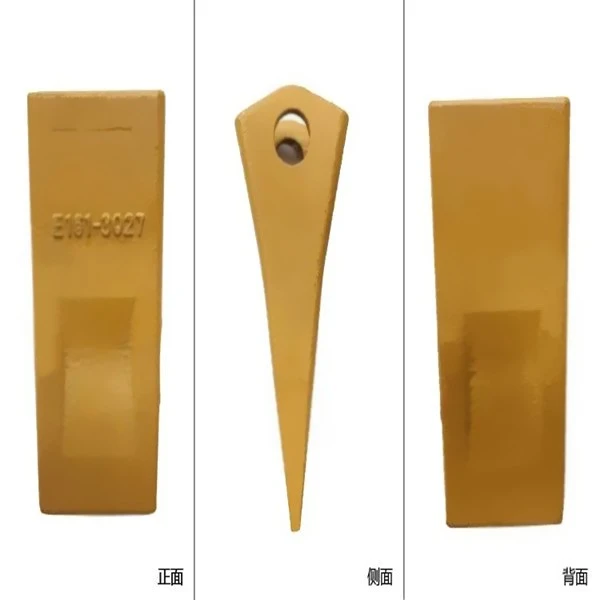

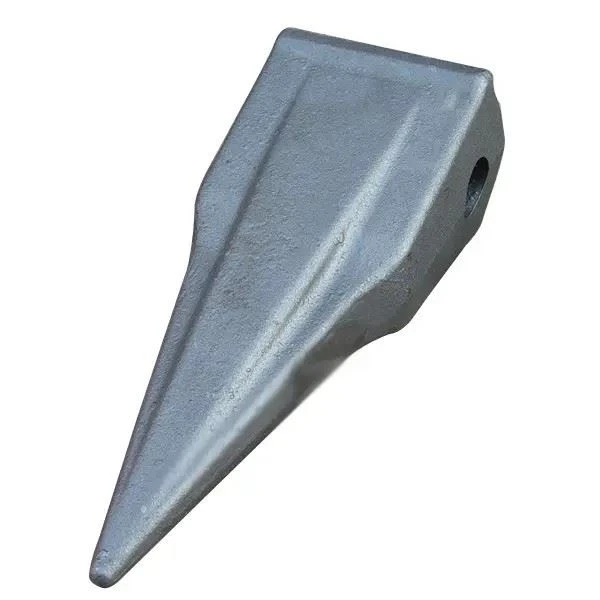
Colata di investimento del vetro dell'acqua del dente della benna
Il ferro refrigerato esterno dovrebbe essere ricoperto con un certo spessore di sabbia di formatura per evitare la generazione di struttura transgranulare. Lo spessore del rivestimento esterno in sabbia di ferro freddo è generalmente di circa 10 mm.
Elemento | Colata a cera persa in vetro ad acqua con denti di secchio |
Processo produttivo | Processo di colata a cera persa di vetro ad acqua |
Materiale della muffa | cera a bassa temperatura |
Cassaforma | Bicchiere d'acqua, sabbia di quarzo |
Caratteristiche del processo | Leghe fuse con forme complesse, difficili da forgiare, saldare e tagliare, riducono i sovrametalli di lavorazione e riducono i costi. |
Intervallo di tolleranza di colata | CT7 - CT9 |
Gamma di peso del prodotto | 0.05kg-200kg |
Finitura superficiale | RA12.5 |
Tipo di materiale di colata | Acciaio al carbonio, acciaio legato, ghisa grigia, ghisa sferoidale, ecc. |
Materiali comuni | ASTM, SAE, AISI, DIN, BS, JIS, NF, EN, AAS, ISO |
Dopo più di dieci anni di precipitazioni, Qinhuangdao Zhongwei Precision Machinery Co., Ltd. ha una ricca esperienza di produzione nella colata di precisione a cera persa di vetro d'acqua, colata di precisione con schiuma persa, colata di precisione con sol di silice e colata in conchiglia.
Descrizione del prodotto
Situazione di base della colata a cera persa in vetro ad acqua con denti secchi
1. Standard di attuazione: l'azienda implementa rigorosamente la certificazione ISO9001 e TS 16949.
2. Norme sui materiali del prodotto: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Processi principali: colata in sabbia, colata di investimento in sol di silice, colata di investimento in vetro d'acqua, colata in conchiglia, sbavatura, sabbiatura, lavorazione a macchina, trattamento termico, test di tenuta, trattamento superficiale, ecc.
4. Materiali disponibili:
L'acciaio ad alto contenuto di manganese, l'acciaio ad alto contenuto di cromo, l'acciaio ad alto contenuto di nichel, l'acciaio al carbonio, l'acciaio legato, l'acciaio inossidabile, il ferro grigio, la ghisa, l'acciaio fuso, l'alluminio fuso, il rame fuso, ecc. possono essere personalizzati in base alle esigenze del cliente.
Processo produttivo
Prendi come esempio il processo di colata del dente della benna in acciaio al manganese ZGMn13CrMo:
1 forma:
1.1 Utilizzare sabbia di vetro ad acqua e spazzolare due volte la vernice in polvere di magnesia sulla superficie.
1.2 Il ferro refrigerato esterno dovrebbe essere ricoperto con un certo spessore di sabbia da stampaggio per prevenire la generazione di struttura transgranulare. Lo spessore del rivestimento esterno in sabbia di ferro freddo è generalmente di circa 10 mm.
1.3 Adottare il montante di isolamento termico,
2 Fusione:
2.1 Requisiti composizione chimica: ( per cento )
Elemento | C | si | Mn | Cr | Mo | S | P |
Contenuto | 0.8-1.05 | 0.30-1.00 | 12.0-14.0 | 0.30-0.75 | 0.80-1.20 | Minore o uguale a 0.040 | Minore o uguale a 0.070 |
2.2 Composizione chimica controllata: (percentuale)
Elemento | C | si | Mn | Cr | Mo | S | P |
Contenuto | 0.8-1.05 | 0.40-0.60 | 12.0-14.0 | 0.30-0.75 | 0.80-1.20 | Minore o uguale a 0.040 | Minore o uguale a 0.070 |
C:{{0}}.8-1.05 Si:{9}}.40-0.6 Mn:12.0-14.{ {12}} Cr0.{{10}}.75 Mo0.80-1.20: minore o uguale a 0,040 P; Minore o uguale a 0,070 RE:0,3
2.3 Quando la temperatura di maschiatura dell'acciaio ad alto contenuto di manganese raggiunge 1500-1520 gradi, cioè quando c'è del fumo giallo brunastro sulla superficie dell'acciaio fuso, significa che la temperatura di maschiatura è stata raggiunta e deve essere picchiettata immediatamente .
2.4 L'aggiunta di una quantità adeguata di elementi di terre rare può impedire la crescita del grano. Aggiungi elementi di terre rare nella sacca prima di versare e la quantità aggiunta è
0.01 percento /t calcolo, non è necessario aggiungere il blocco di alluminio. La siviera di colata non deve avere residui di acciaio fuso prima della siviera successiva.
2.5 L'importo aggiuntivo del materiale restituito non deve superare il 25 percento -40 percento .
2.6 Sequenza di lega: ferromolibdeno - ferrocromo - ferromanganese - ferrosilicio - ferrosilicio terre rare
3 versando:
3.1 La colata ad alta temperatura causerà grani grossolani e cristalli colonnari. Se la temperatura di colata è troppo alta, il
Indossalo ora. Grani grossolani e grani colonnari ridurranno la resistenza all'usura dell'acciaio ad alto contenuto di manganese.
Affinamento della trama. La temperatura di colata è generalmente controllata a 1420-1440 gradi .
3.2 Dopo aver versato dal cancello al montante e salire a 1/3 della sua altezza, versare dal montante fino a quando il montante è pieno e dopo aver versato il secondo
Dopo la formatura, puntare colando la precedente tipo riser.
3.2 Versare il riser con acciaio fuso caldo.
3.3 Velocità di colata: 20-30S
4 Pulisci:
4.1 Nella pulitura e nel sollevamento della sabbia, il minor numero di collisioni possibile, il martellamento e l'atterraggio in alta quota sono severamente vietati e l'irrigazione è severamente vietata per evitare che i getti si rompano per stress e raffreddamento.
4.2 Controllare rigorosamente i tempi di disimballaggio, e i getti non devono essere lasciati in sala dopo il disimballaggio. Il tempo di imballaggio è dopo le 16.
4.3 Il taglio del gas è vietato prima del trattamento termico della colonna montante.
4.4 Prima che i getti vengano trattati termicamente nel forno, pulire principalmente le giunture e la sabbia appiccicosa.
5 Trattamento termico:
5.1 Dopo che il getto è stato mantenuto caldo, non deve superare 1 minuto dal momento in cui è stato spento nell'acqua e la temperatura del getto non deve essere inferiore a 1000 gradi quando si entra nell'acqua.
5.2 La temperatura dell'acqua del getto è inferiore o uguale a 30 gradi e la temperatura dell'acqua nell'intero processo di tempra non deve superare i 50 gradi
5.3 I getti di tempra devono essere fatti circolare in acqua e temprati in acqua per 15-20min.

Processo post casting
1. Trattamento termico: ricottura, carbonizzazione, rinvenimento, tempra, normalizzazione, rinvenimento superficiale
2. Attrezzature per la lavorazione: CNC, WEDM, tornio, fresatrice, perforatrice, smerigliatrice, ecc.;
3. Trattamento superficiale: polverizzazione a spruzzo, cromatura, verniciatura, sabbiatura, nichelatura, zincatura, annerimento, lucidatura, brunitura, ecc.
Stampi e dispositivi di ispezione
1. Durata dello stampo: solitamente semipermanente. (tranne schiuma persa)
2. Tempi di consegna dello stampo: 10-25 giorni (in base alla struttura del prodotto e alle dimensioni del prodotto).
3. Manutenzione di utensili e stampi: Zhongwei è responsabile delle parti di precisione.
Controllo di qualità
1. Controllo di qualità: il tasso di difettosità è inferiore a 0,1 percento .
2. I campioni e la corsa di prova saranno ispezionati al 100% durante la produzione e prima della spedizione, l'ispezione del campione per la produzione in serie secondo gli standard ISDO o i requisiti del cliente
3. Apparecchiature di prova: rilevamento dei difetti, analizzatore di spettro, analizzatore di immagini dorate, macchina di misura a tre coordinate, apparecchiature per prove di durezza, macchina per prove di trazione;
4. Fornire un servizio post-vendita.
5. La qualità può essere fatta risalire.


Invia la tua richiesta
